

EXTRUSION
DES TUBES
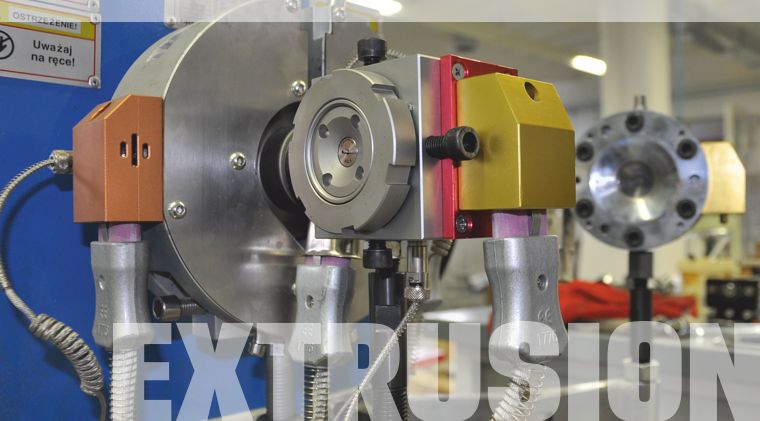
Trois lignes d’extrusion produisent les tubes intérieurs thermofusibles et les pré-tubes utilisés pour fabriquer les tubes extérieurs thermorétractables. La maîtrise interne de cette étape permet de maintenir des dimensions et des paramètres matière stables avant la découpe et l’assemblage.
COUPE
DU FIL
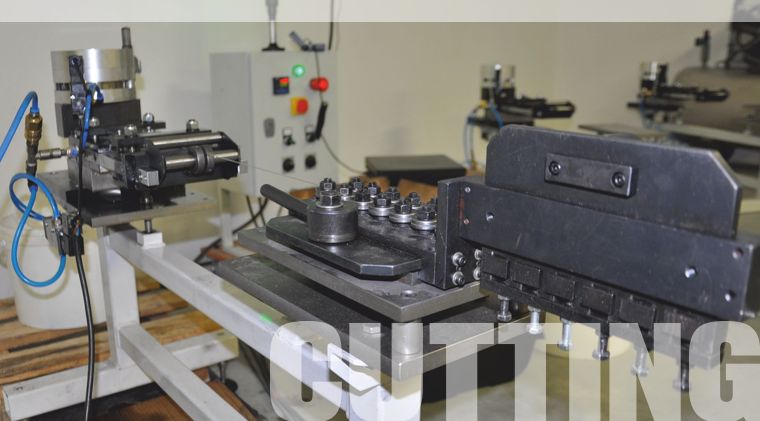
Cinq lignes complètes de redressage et de coupe préparent les tiges de renfort. Des commandes modernes et des dispositifs d’avance pneumatiques précis maintiennent les paramètres de redressage et de coupe, notamment la longueur du fil, d’un lot à l’autre.
ASSEMBLAGE DES PROTECTEURS
THERMORÉTRACTABLES
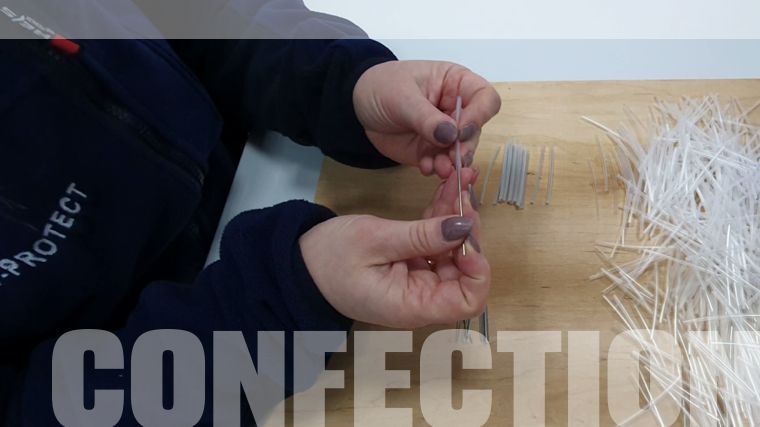
Les protecteurs d’épissure thermorétractables sont assemblés manuellement à partir de composants fabriqués en interne. Les opérateurs contrôlent chaque composant à plusieurs reprises avant que le produit fini soit emballé.
PRODUCTION
ANT
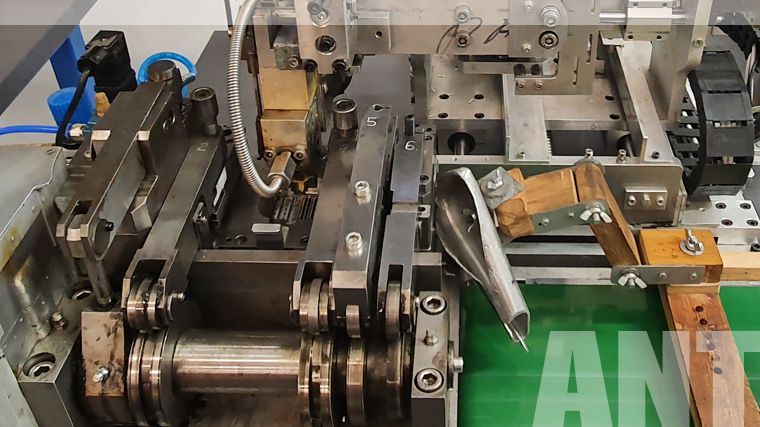
Les protecteurs ANT à sertir en aluminium sont fabriqués sur une machine dédiée, conçue et construite par les ingénieurs de V-Protect. Le procédé associe le profilé en aluminium à une masse d’étanchéité PIB modifiée qui stabilise et protège l’épissure.
PRODUCTION
DES BLISTERS
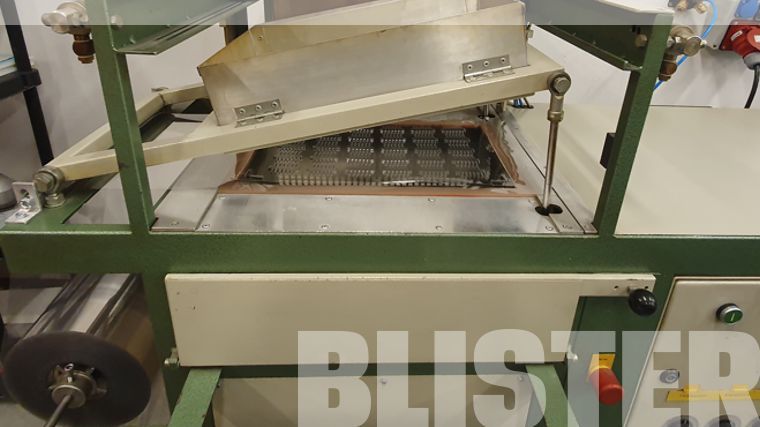
Les blisters destinés aux protecteurs ANT sont formés en interne sur des équipements de thermoformage semi-automatiques. Chaque pièce est contrôlée par un opérateur expérimenté et le format d’emballage peut être adapté aux besoins du client.
EMBALLAGE
ET EXPÉDITION
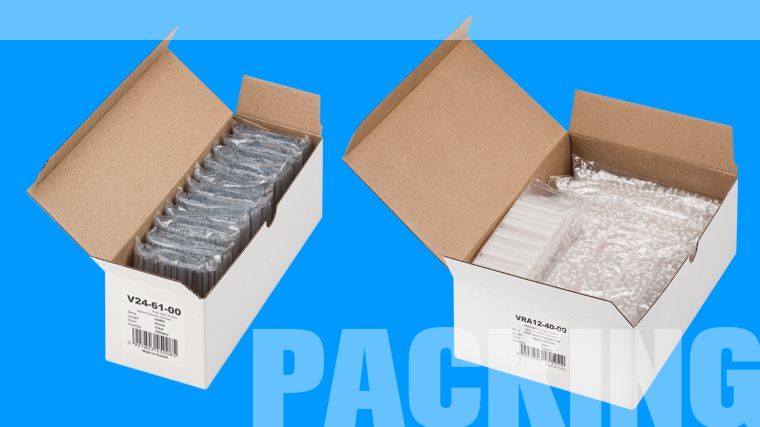
Les protecteurs thermorétractables standard sont conditionnés par 1 000 unités dans un carton, réparties en dix sachets refermables de 100. Les cartons ANT standard contiennent 150 unités. D’autres conditionnements peuvent être convenus sur demande et les commandes terminées sont préparées pour une expédition en cartons ou sur palettes.